
 отправка...
Где производство теряет время: четыре незаметные паузы между чертежом и готовой деталью
Скорость выпуска деталей редко определяется только паспортной производительностью оборудования. Даже современный станок не даст ожидаемого эффекта, если заготовки поступают с опозданием, программа подготовлена в последний момент, а оператор вынужден искать оснастку уже во время смены. Такие задержки не всегда попадают в отчёты как простой: формально участок работает, но заказ движется медленнее, чем позволяет технология. Чтобы увидеть резерв, полезно проследить путь детали от чертежа до отгрузки и отметить места, где процесс каждый раз вынужден «ждать».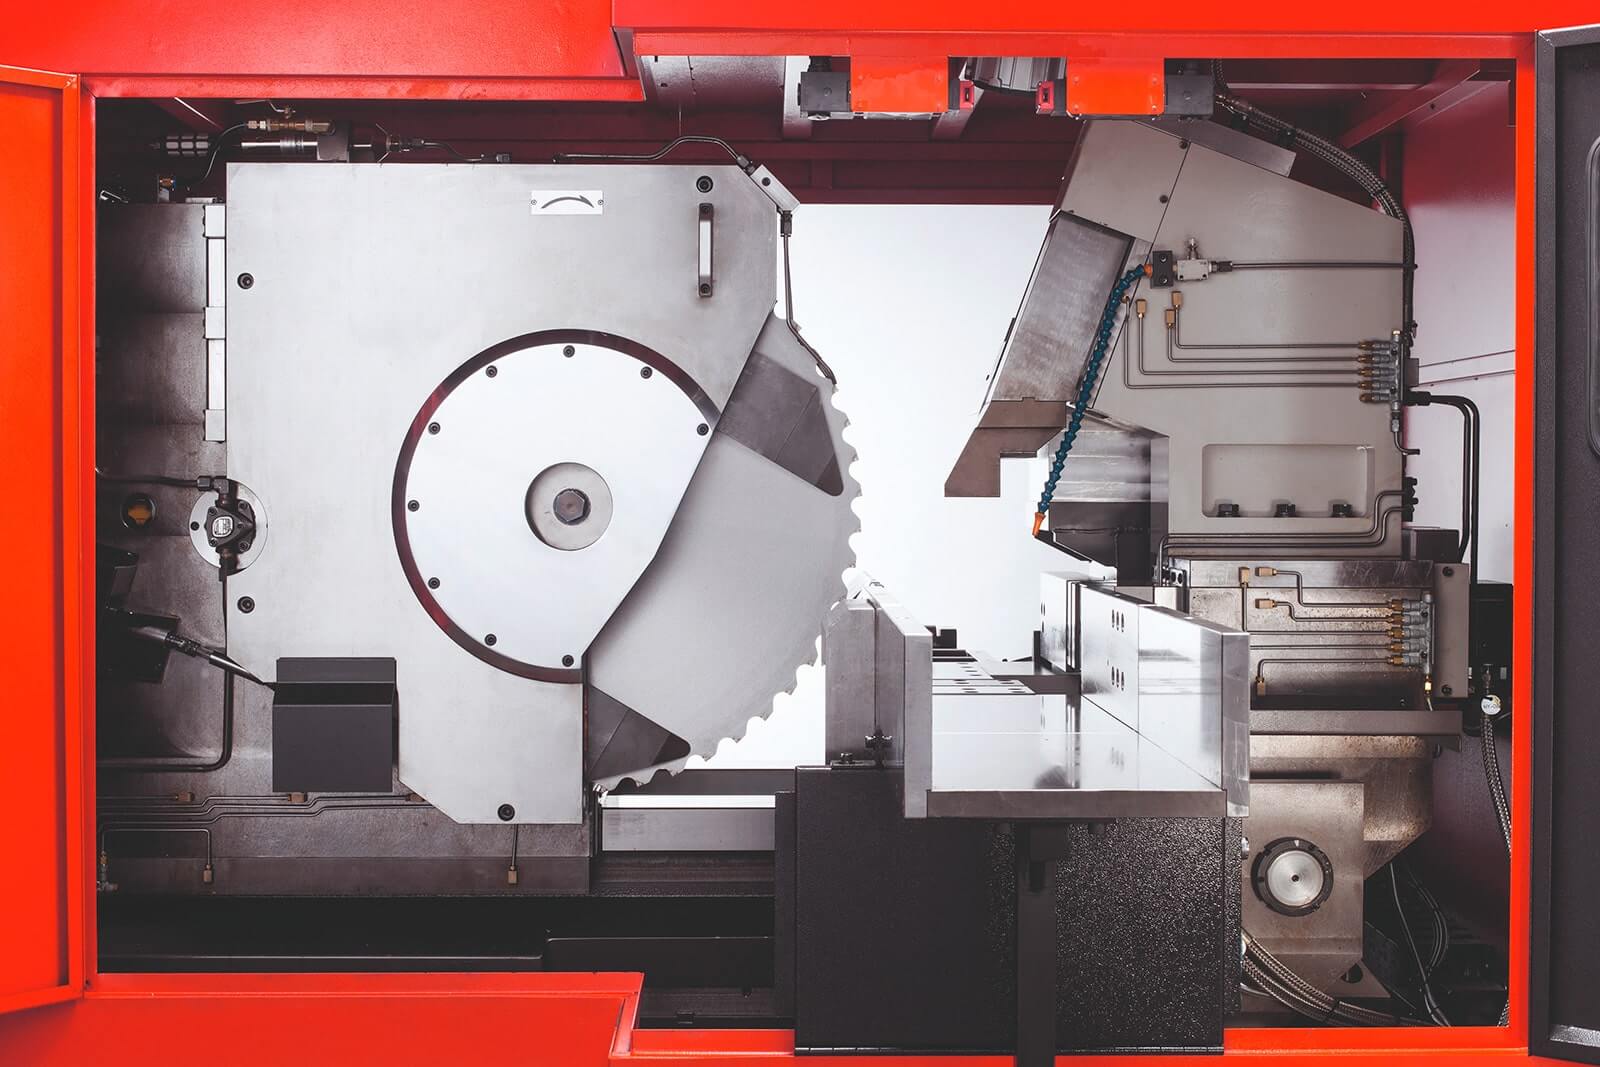
Металлообрабатывающие станки и инструмент должны рассматриваться как единая технологическая система, а не как отдельные позиции в спецификации. Для раскроя важны не только возможности ленточнопильного или дискового отрезного станка, но и соответствие пилы либо диска материалу и сечению заготовки. При обработке листа аналогичную роль играют совместимость гибочного или пробивного инструмента со станком, точность установки и степень износа рабочих элементов. Когда эти параметры определены заранее, операция становится повторяемой, а качество детали — предсказуемым.
Первая незаметная пауза возникает до запуска: технологические данные, управляющая программа и материал оказываются готовы в разное время. Вторая появляется на переналадке, когда комплект инструмента не собран заранее или требует дополнительной подгонки. Третья связана с износом: ухудшение кромки, рост усилия или отклонение геометрии не всегда приводят к немедленной остановке, но постепенно увеличивают число доработок. Наконец, четвёртая пауза появляется после обработки — на контроле, сортировке и исправлении брака, который можно было предупредить корректной настройкой процесса.
Практичный способ сократить эти потери — планировать маршрут детали вместе с подбором оборудования, инструмента и расходных материалов. Для повторяющихся работ стоит фиксировать проверенные режимы, комплект оснастки и признаки его замены; для новых заказов — оценивать технологичность до передачи в цех. НПП «ФОСТ» поставляет ленточнопильные, лазерные, листогибочные, координатно-пробивные и другие станки, а также гибочный, пробивной и отрезной инструмент. Такой комплексный подход позволяет не просто ускорить одну операцию, а убрать разрывы между ними — именно там чаще всего и теряется производственное время.
 12 мая, 2021
 12 марта, 2026